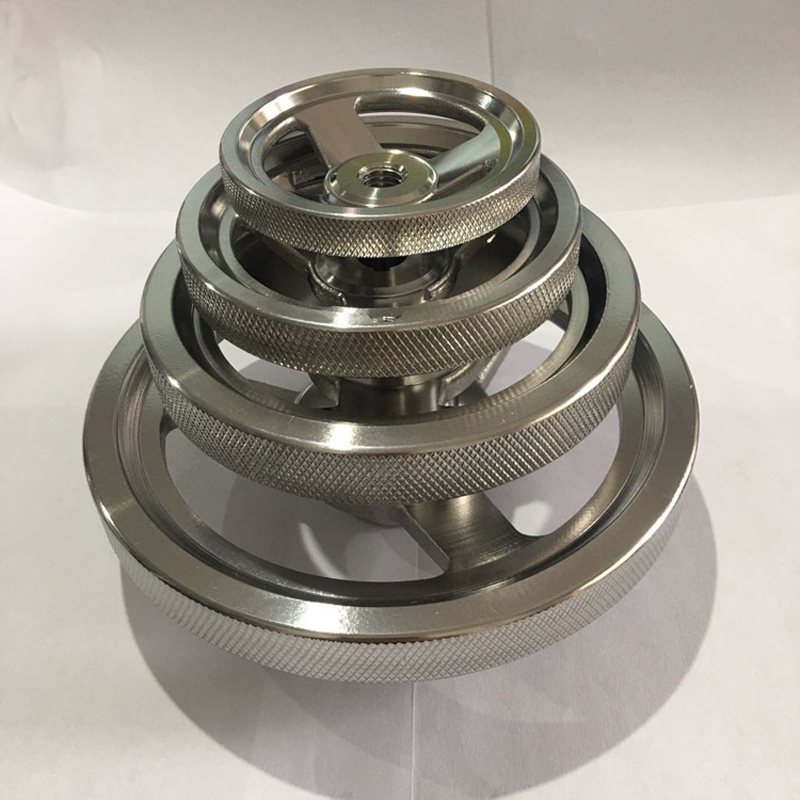
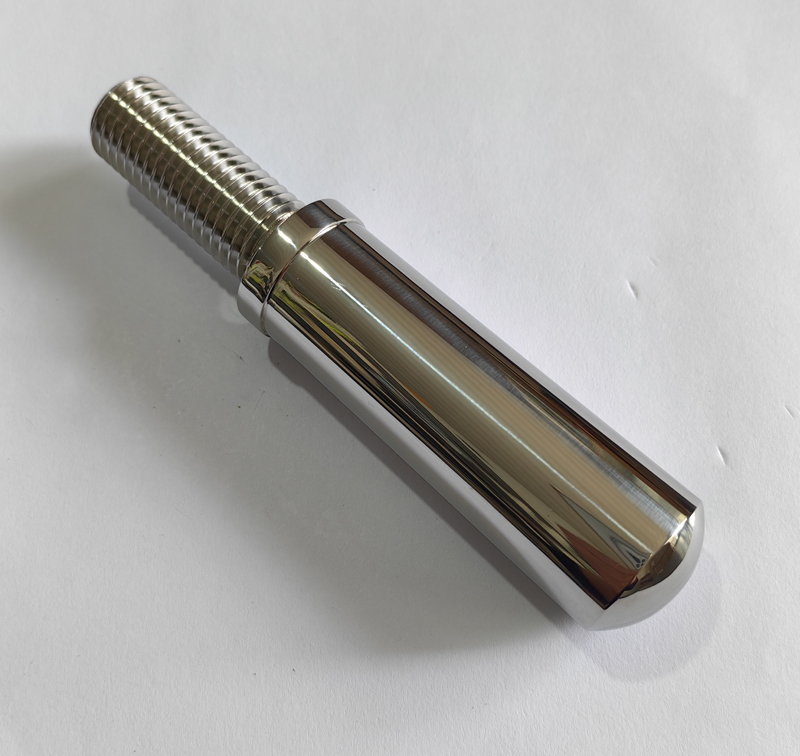
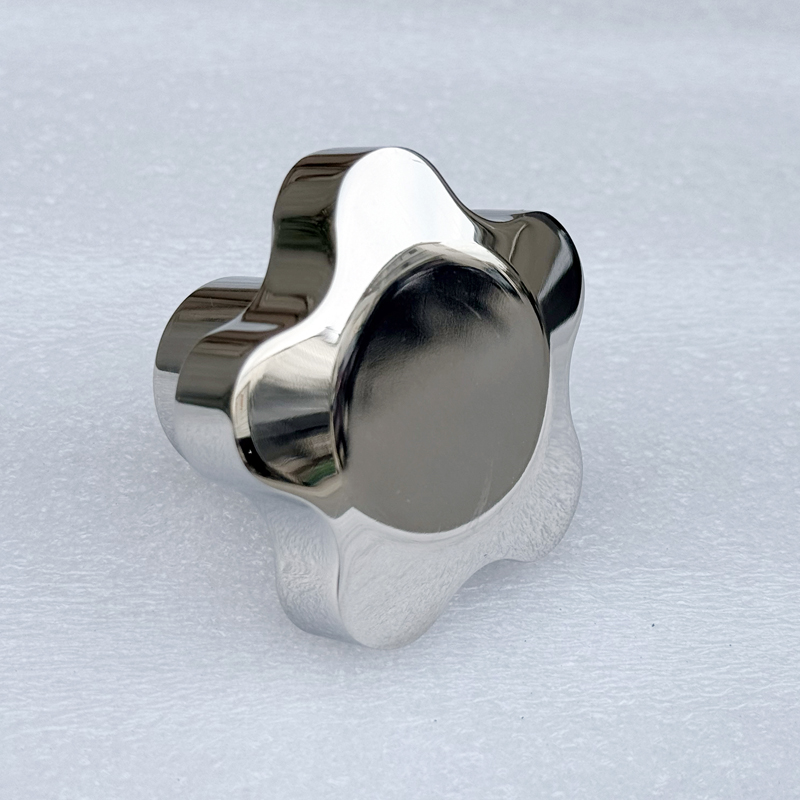
采购不锈钢手轮时,材质通常是第一考量:选择304、316还是316L。但在实际工况中,表面处理工艺对耐蚀性和使用寿命的影响同样不可忽视。明确基材与表面工艺的合理匹配,是确保设备长期稳定运行的关键。
同一304基材,经镜面抛光、拉丝或钝化处理后,抗腐蚀能力、清洁难度和外观表现可能存在较大差异。在食品制药、化工及盐雾等工况下,表面工艺是决定手轮服役周期的重要因素之一。
一、基本结论
抛光与拉丝属于物理表面成型工艺,主要改善外观与表面质感,对基材本征耐蚀性的提升有限;钝化属于化学表面处理,通过清除表面游离铁离子并形成稳定钝化膜,可在不显著改变外观的前提下提升抗锈能力,且可叠加于抛光件或拉丝件之上。
二、三种表面工艺对照
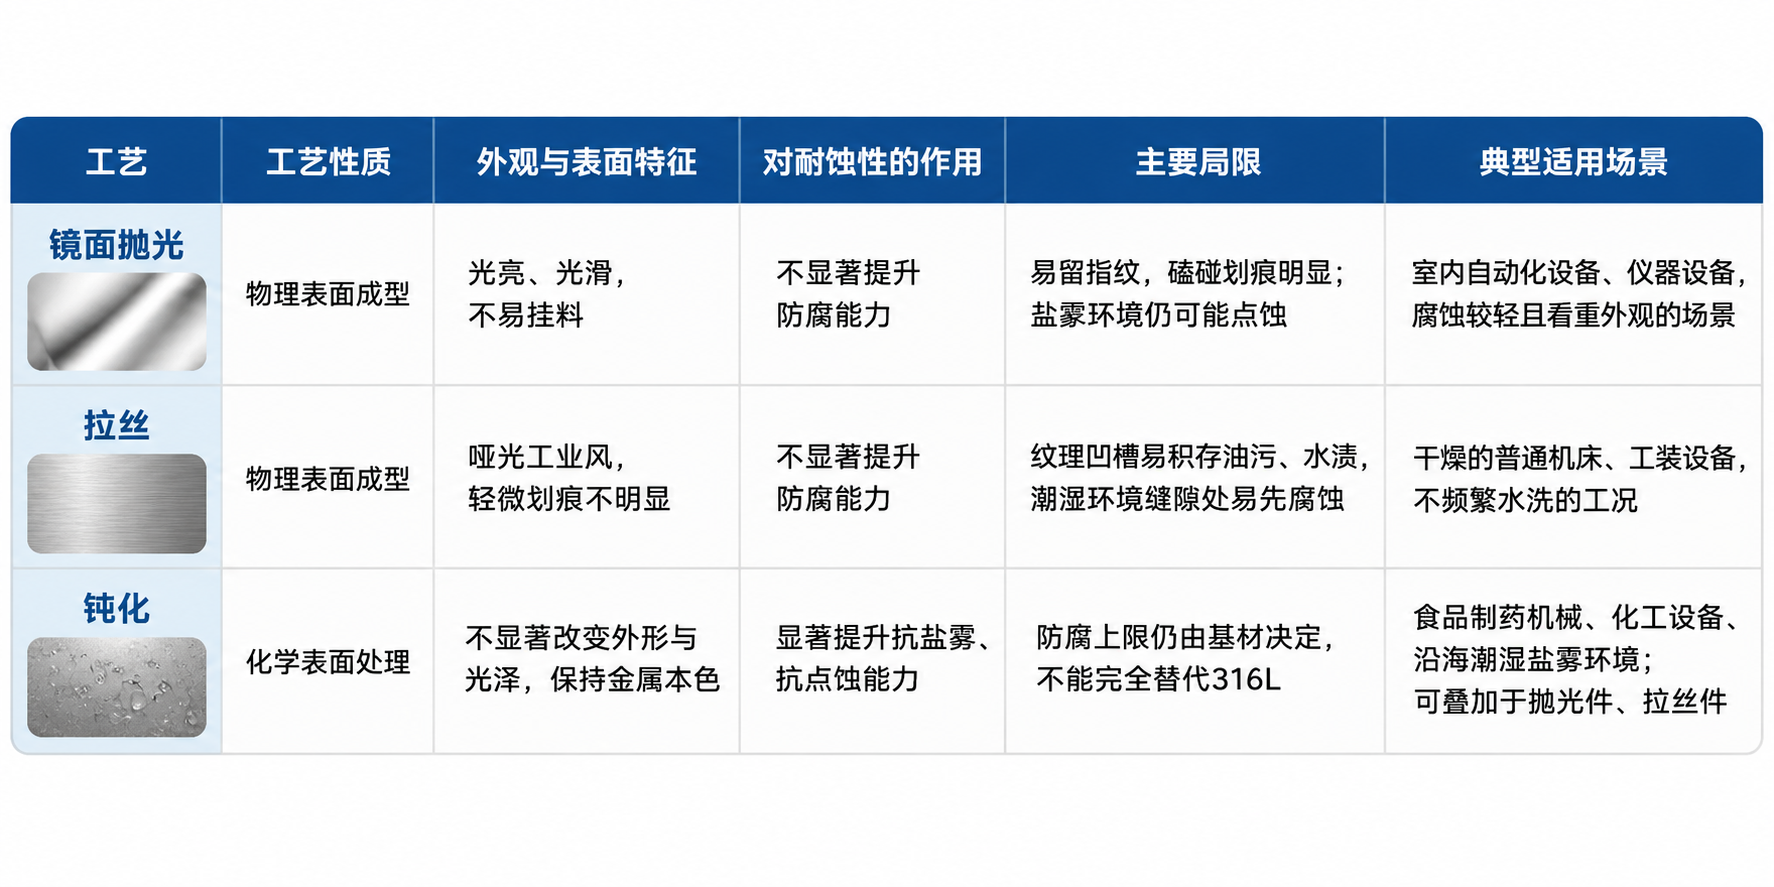
选型可简要归纳为:以外观为导向可选抛光;以工业哑光、不显手印为导向可选拉丝;以耐蚀为导向应选钝化,高腐蚀工况建议选用高等级材质(如316L)再叠加钝化。
三、表面工艺的适用边界
1. 镜面抛光
表面光亮,光洁度高,不易挂料,适合洁净设备的外观要求。但表面易留指纹,磕碰划痕较明显;单纯抛光不构成防腐处理,盐雾环境下仍存在点蚀风险。适用于室内自动化设备、仪器设备等腐蚀程度较轻、以外观为重点的场景。
2. 拉丝处理
呈哑光工业质感,轻微划痕不易显现,常用于机床设备。但拉丝纹理凹槽可能积存油污和水渍,在食品医药洁净环境中不易彻底清洗,潮湿环境下缝隙处可能优先发生腐蚀。适用于干燥的普通机床、工装设备及不频繁水洗的工况。
3. 钝化处理
通过化学药剂清除表面游离铁离子,生成稳定钝化膜,不显著改变外形和光泽。可提升抗盐雾和抗点蚀能力,无纹理死角,适合反复水洗消毒场景,并可在抛光件、拉丝件上追加处理。适用于食品制药机械、化工设备及沿海潮湿盐雾环境。
四、材质与工艺匹配选型顺序
食品或制药设备,需水洗消杀: 选用304或316基材,采用抛光+钝化处理;
化工、盐雾或高腐蚀工况: 建议选用316L基材,并必须叠加钝化处理;
普通机床、干燥车间,要求工业哑光: 选用304基材,采用拉丝处理;
仅要求光亮且工况干燥、无明显腐蚀: 选用304基材,采用镜面抛光。
五、常见选型误区
误区一:抛光越亮越防锈。 抛光主要改变外观,不构成防腐处理。防锈应依靠钝化处理和基材(304/316/316L)的合理选择。
误区二:拉丝比抛光更耐腐蚀。 拉丝沟槽可能积存介质,潮湿环境下风险未必低于光滑抛光面。
误区三:钝化是一层涂层。 钝化不是喷涂或镀层,而是不锈钢本体的表面改性,不存在涂层脱落起皮问题,可用于食品设备相关场景。
六、常见问题解答(FAQ)
问:304材质做了钝化后,能否替代316L?
答:不能完全替代。钝化可提升抗蚀能力,但耐蚀上限由基材决定。高氯离子、强腐蚀工况仍建议采用316L并叠加钝化。问:抛光件是否还需要钝化?
问:抛光件是否还需要钝化?
答:建议追加。抛光主要改善外观,食品制药及潮湿环境中的抛光件追加钝化,可兼顾光洁度与耐蚀性。
问:拉丝件能否用于食品车间?
答:不建议用于需频繁水洗消杀的洁净环境。纹理凹槽易藏污,存在微生物残留风险。
问:钝化后外观是否会改变?
答:不会明显改变,通常保持金属哑光本色。如需镜面效果,应先抛光再钝化。
问:三种工艺的成本如何排序?
答:镜面抛光因打磨工序较多,成本相对偏高;拉丝和钝化居中。实际成本受批量、基材(304/316/316L)和精度要求影响,建议结合工况向供应商确认。
结语
东台孟想五金专注于生产304、316、316L不锈钢手轮、旋钮、手柄、螺杆以及高端非标CNC精密机加工机械零部件。产品可提供镜面抛光、拉丝、钝化等表面处理,支持来图来样非标定制,承接小批量打样至大货量产,执行ISO9001、RoHS相关标准。
如您不确定材质与工艺的具体选型,可提供设备工况、接触介质及是否需清洗消杀等信息,我们将为您匹配适配的解决方案。